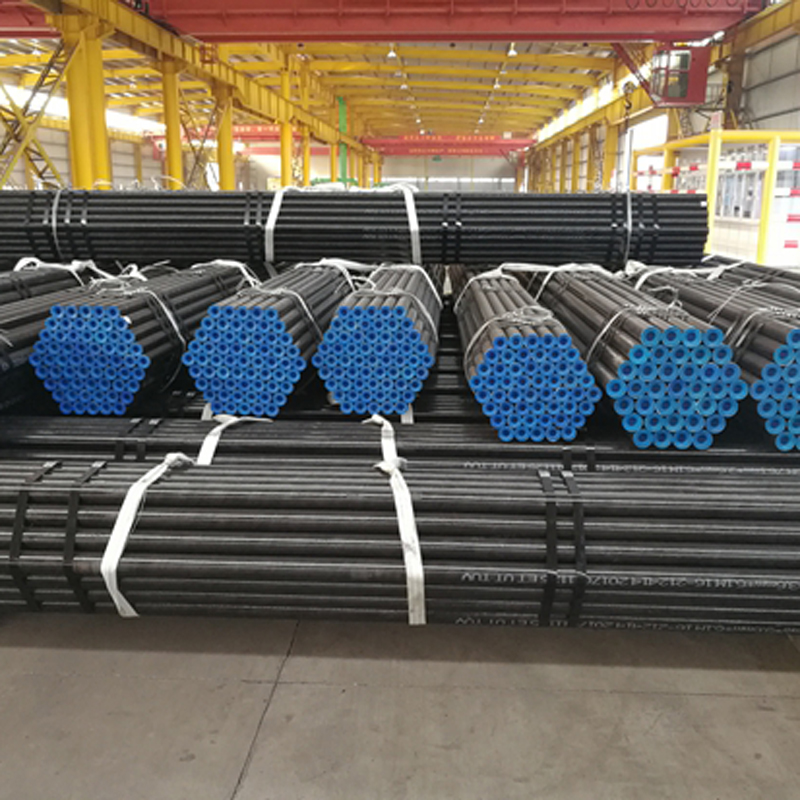
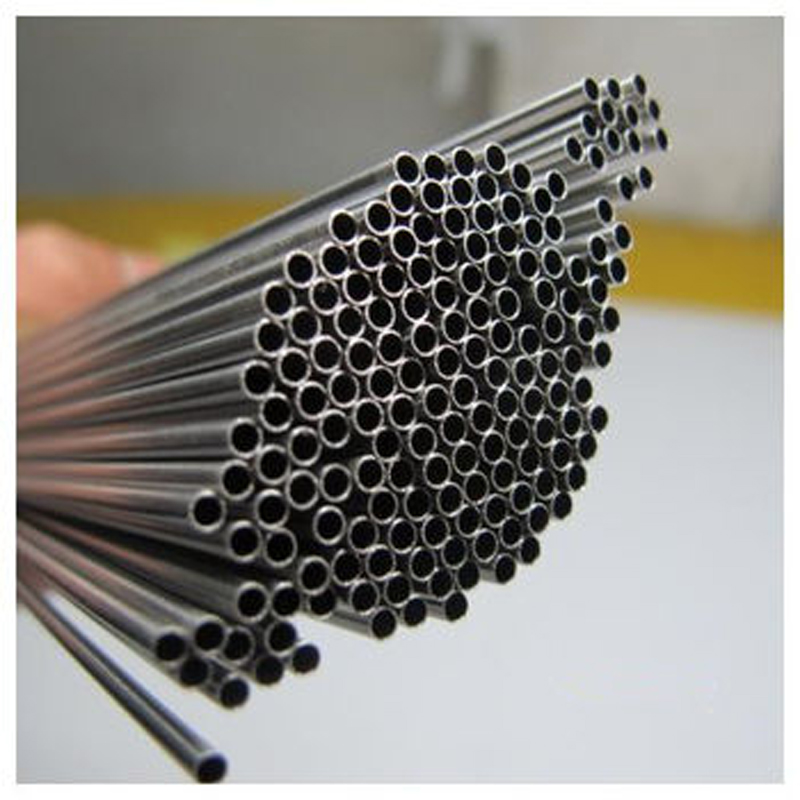
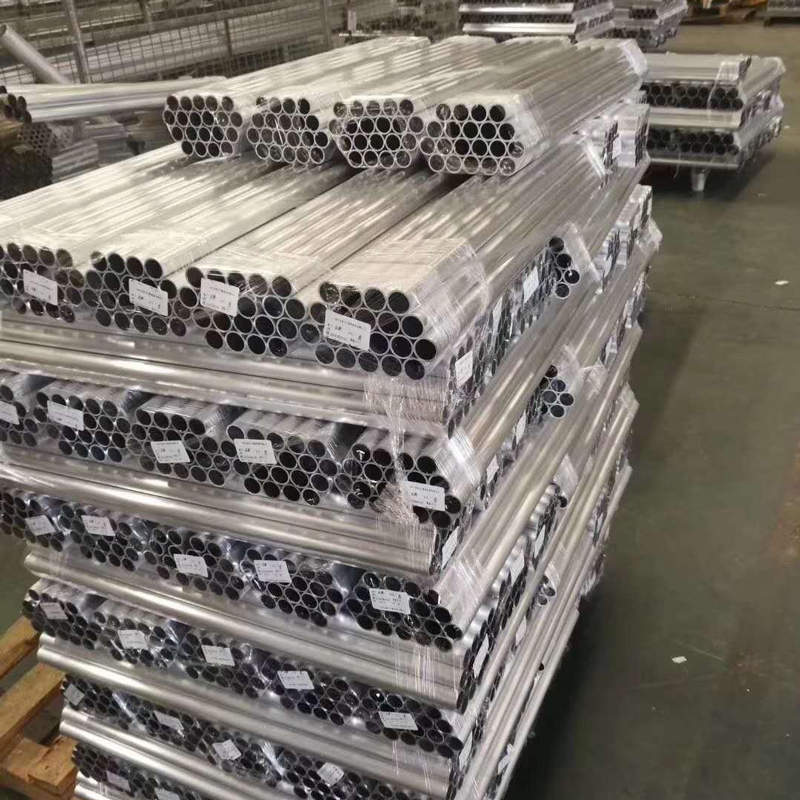
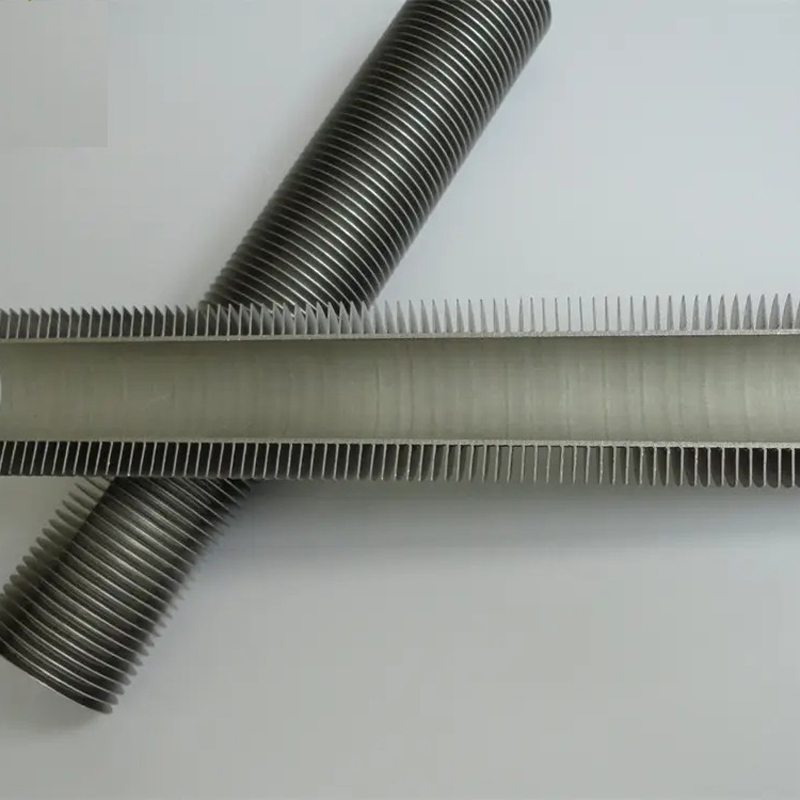
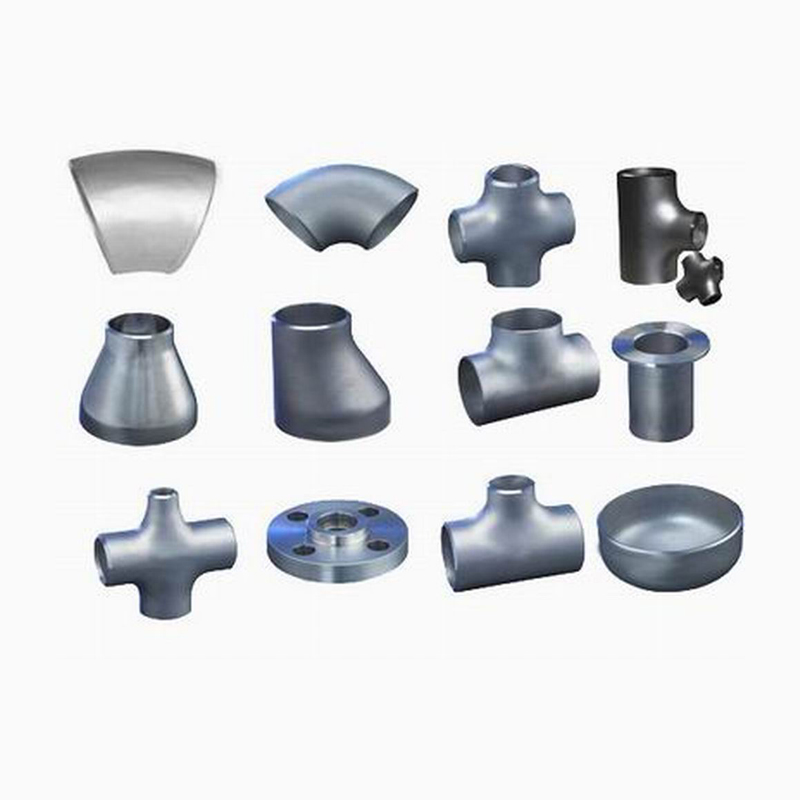
304, 310S, 316L nerūsējošā tērauda bezšuvju caurule
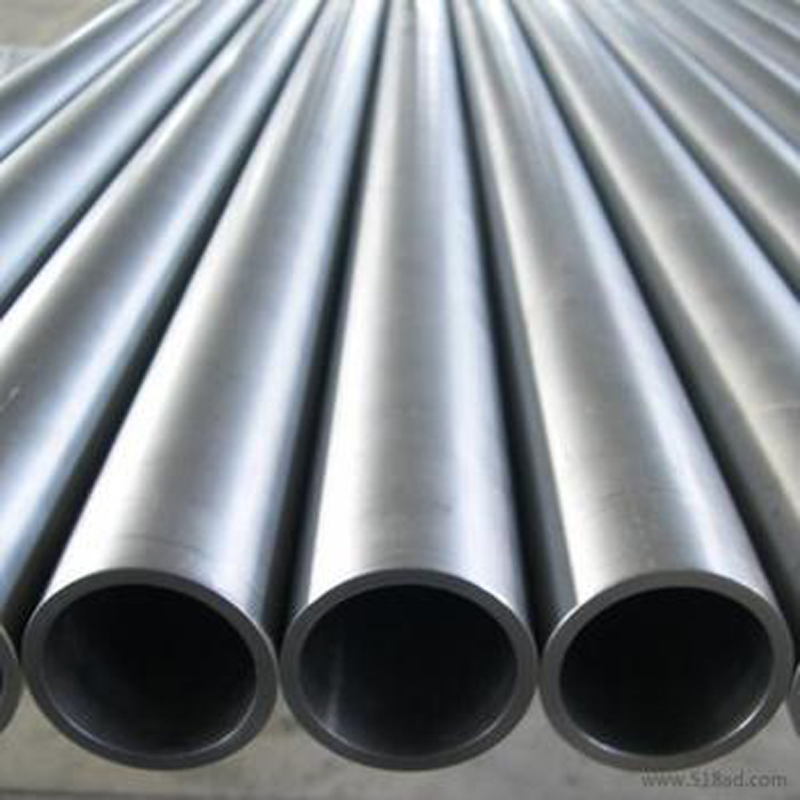
Nerūsējošā tērauda bezšuvju cauruļu ražošanas process
1. Karstā velmēšana (ekstrudēta bezšuvju tērauda caurule): apaļa caurules sagatave, karsēšana, perforācija, trīs velmējumi, slīpa velmēšana, nepārtraukta velmēšana vai ekstrudētas caurules diametrs (vai samazināts diametra samazinājums), dzesēšana, iztaisnošana, hidrostatiskais tests (vai plaisu tests), uzglabāšanas marķējums
2. Aukstā vilkšana (velmēšana) bezšuvju tērauda caurule: apaļa caurules sagataves sildīšana ar perforētu galvu, atkvēlināta skābe, mazgāšana un pārklājuma eļļa (vara pārklājums), daudzkanālu aukstā vilkšana (aukstā velmēšana) sagataves caurules termiskā apstrāde, iztaisnošana, hidrauliskā pārbaude (defektu noteikšana), marķējums uzglabāšanai.
Saskaņā ar dažādām ražošanas metodēm var iedalīt karstās velmēšanas caurulēs, aukstās velmēšanas caurulēs, aukstās vilkšanas caurulēs, ekstrūzijas caurulēs utt.
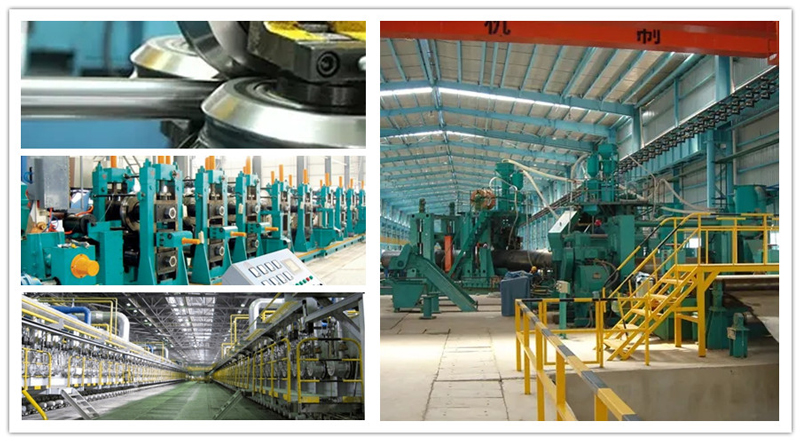
1.1 Karstvelmētas nerūsējošā tērauda bezšuvju caurules parasti ražo automātiskā velmēšanas iekārtā. Cietās caurules sagataves tiek pārbaudītas un attīrītas no virsmas defektiem, sagrieztas vajadzīgajā garumā, centrējot tās uz caurules sagataves perforācijas gala virsmas, un pēc tam nosūtītas uz karsēšanas krāsni karsēšanai, perforētas ar perforatoru. Perforācijā, kas pastāvīgi rotē un vienlaikus virzās uz priekšu, veltņa un galviņas darbības rezultātā caurules sagatave pakāpeniski veido dobumu, ko sauc par vates cauruli. Pēc tam tā tiek nosūtīta uz automātisko cauruļu frēzmašīnu tālākai velmēšanai. Visbeidzot, visas iekārtas sienas biezums un iekārtas diametrs atbilst specifikācijas prasībām. Tā ir uzlabota metode karstvelmētu bezšuvju tērauda cauruļu ražošanai, izmantojot nepārtrauktas velmēšanas iekārtu.
1.2. Lai iegūtu mazāka izmēra un labākas kvalitātes bezšuvju caurules, jāizmanto aukstā velmēšana, aukstā vilkšana vai divu kombinētu metožu izmantošana. Aukstā velmēšana parasti tiek veikta divu veltņu velmētavā, un tērauda caurule tiek velmēta gredzenveida caurumā, kas sastāv no mainīga šķērsgriezuma apaļa cauruma rievas un nekustīga koniska augšdaļas. Aukstā vilkšana parasti tiek veikta ar vienas ķēdes vai divu ķēžu aukstās vilkšanas mašīnu no 0,5 līdz 100 T.
1.3. Ekstrūzijas metodē uzkarsēta caurules sagatave tiek ievietota slēgtā ekstrūzijas cilindrā, un perforācijas stienis un ekstrūzijas stienis pārvietojas kopā, lai ekstrudētās detaļas tiktu izspiestas no mazākā veidnes cauruma. Ar šo metodi var ražot tērauda caurules ar mazu diametru.
Produkta informācija
| Tērauda klase: | 304, 304L, 309S, 310S, 316, 316L, 317, 317L, 321, 347, 347H, 304N, 316L, 316N, 201, 202, S32205 |
| Standarts: | ASME/ASTM/DIN/EN/JIS |
| Specifikācija: | Ārējais diametrs 10~508 mm |
| Svars: | 1,0–30 mm vai pēc klienta īpaša pieprasījuma |
| Garums: | 2–20 metri vai pēc klienta īpaša pieprasījuma |
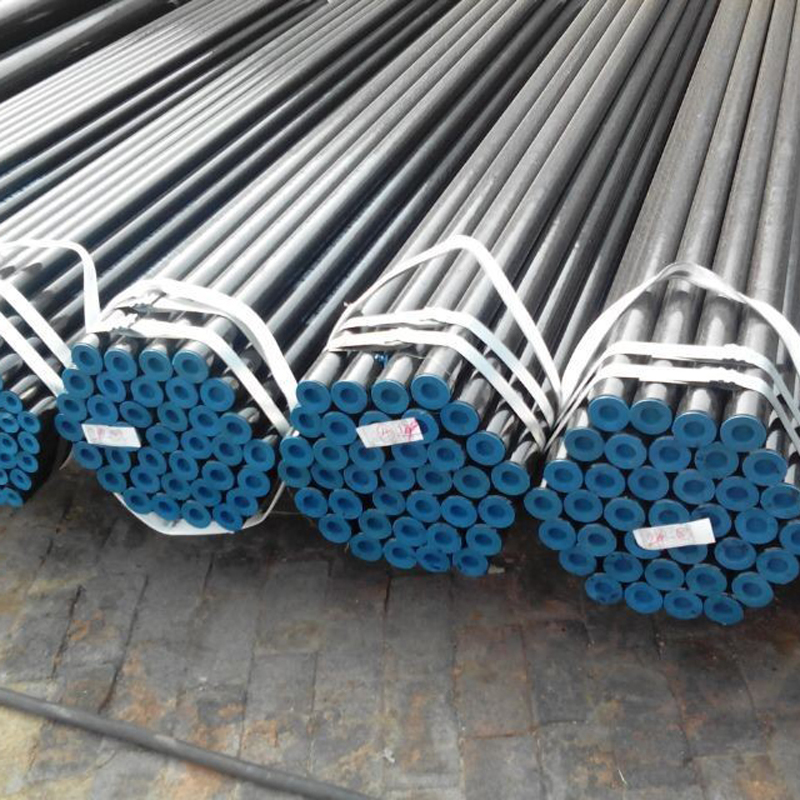
| Iepakojums: | Eksporta standarta pakete |
| Cauruļu veidi: | Nerūsējošā tērauda bezšuvju caurule, katla caurule, precīzijas caurule, mehāniskā caurule, cilindra caurule, cauruļvadu caurules utt. |
| Dzirnavu MTC: | Piegādāts pirms nosūtīšanas |
| Pārbaude: | Trešās puses pārbaudi var pieņemt, SGS, BV, TUV |
| Montāžas ports: | Jebkura osta Ķīnā |
| Tirdzniecības termins: | FOB, CIF, CFR, EXW utt. |
| Cenas termiņš: | TT vai LC redzeslokā |
| Mūsu pakalpojumi: | Mēs varam pielāgot atbilstoši klienta prasībām vai zīmējumam, iepakojumu pēc klienta pieprasījuma |
Rūpnīcas izstāde